Kurzfassung
Kleiner, gleich stark, lizenzfrei
Ein MedTech-Hersteller will eine Blutpumpe auf einem Katheter in Serie bringen. Der Prototyp misst 6 mm und läuft mit SmCo-Magneten, für die jede Lieferung eine Exportlizenz braucht. Die Serie misst 4 mm und nutzt NdFeB ohne schwere Seltene Erden: Sie überträgt 1.12 mNm, 91 % des Prototyps, und das Signal am Hall-Sensor weicht nur 3.8 % ab. Dazu hat BOMATEC den Aussenmagneten ins Laufrad umspritzt, den Prozess qualifiziert und die Versorgung ausserhalb Chinas aufgesetzt.
- 6 → 4 mm Aussendurchmesser
- 1.12 mNm Kippmoment, 91 % des Prototyps
- Ohne Exportlizenz: NdFeB ohne Dysprosium und Terbium statt SmCo
Repräsentativer Fall, zusammengesetzt aus zwei BOMATEC-Projekten und vorgestellt am Medica Tech Forum 2026. Masse und Zahlen stammen aus einer Magnetfeldsimulation mit angenommener Geometrie, nicht aus Kundendaten.
Ausgangslage
Eine Pumpe auf einem Katheter
- Gerät: Intravaskuläre Blutpumpe auf einem Katheter, für die interventionelle Kardiologie
- Stand: Funktionierender Prototyp mit 6 mm Aussendurchmesser
- Magnet: SmCo (Sm2Co17), gewählt, um beim Umspritzen auf Nummer sicher zu gehen. Jede Lieferung braucht eine Exportlizenz.
- Warum BOMATEC: Vom Prototyp zur Serie – Hilfe bei Lizenzen und Versorgung, und das Teil muss kleiner werden.
Die Kupplung überträgt das Drehmoment vom Motor im geschlossenen Titangehäuse auf das Laufrad im Blut. Keine Welle führt durch die Wand, es gibt keine Wellendichtung im Blutpfad. Ein Hall-Sensor im Motorflansch, 3 mm vor dem Magneten, liest am drehenden Feld Drehzahl und Blockieren ab. Bleibt sein Signal gleich, bleiben Auswertung und Validierung der Elektronik unverändert. Deshalb zählt das Feld am Sensor genauso wie das Drehmoment.
Die Vorgabe für die Serie:

Aussendurchmesser: 6 → ≤ 4 mm
Die Pumpe muss für die Serie um ein Drittel schlanker werden.

Leistung: gleich
Kippmoment innerhalb ±20 % des Prototyps, Feld am Hall-Sensor innerhalb ±5 %.

Exportlizenz: nicht nötig
NdFeB ohne Dysprosium und Terbium.

Umspritzbar: ja
Der Magnet übersteht die Prozesswärme.
Warum es schwierig ist
Eine Änderung zieht die nächste nach sich
Kleiner, gleich stark und lizenzfrei: Jede dieser Vorgaben verschärft die anderen. Deshalb müssen sie gemeinsam gelöst werden.
- −56 % Magnetquerschnitt, wenn alle Masse mit dem Durchmesser von 6 auf 4 mm schrumpfen.
- Br ↑: Es braucht mehr Remanenz, als SmCo liefert, um das Drehmoment zu halten – also NdFeB.
- HcJ ↓: Die Koerzitivfeldstärke von NdFeB ist bei 20 °C ähnlich wie bei SmCo, sinkt aber rund dreimal so schnell mit der Temperatur (ca. 0.6 %/K gegenüber 0.2 %/K).
- −10 % Flussdichte verlor ein vergleichbarer, magnetisierter NdFeB-Magnet beim Umspritzen.
- +Dy/Tb: Die übliche Abhilfe stellt die Koerzitivfeldstärke wieder her – und bringt die Exportlizenz zurück.
Der Weg
Fünf Entscheidungen, vom Modell bis zur Versorgung
Vom validierten Magnetmodell über das Umspritzen im eigenen Werk bis zur abgesicherten Versorgung. Die einzelnen Schritte zeigen wir weiter unten im Detail.
01 · Engineering: Modellieren, was schon da ist
Den 6-mm-Prototyp als Magnetmodell nachbauen und am realen Teil abgleichen: Simulation 37.4 mT, Messung 38.6 mT.
02 · Engineering: Gegen beide Ziele iterieren
156 Kandidaten, zwei Ziele zugleich. Ergebnis: BMN-52SH mit 1.12 mNm und −3.8 % am Sensor.
03 · Eigene Fertigung: Ins Laufrad umspritzen
Magnet und Laufrad im selben Schuss gefügt und abgedichtet, im BOMATEC-Werk in Malaysia.
04 · Qualität: Den Prozess qualifizieren
IQ, OQ und PQ neu, Dokumentation bis zur FMEA, jede Charge geprüft.

05 · Logistik: Die Versorgung absichern
Fertigung ausserhalb Chinas, Konsignationslager beim Kunden, Sicherheitslager in der Schweiz.
01 · Engineering
Modellieren, was schon da ist
Bevor wir etwas ändern, bauen wir den 6-mm-Prototyp als Magnetmodell nach: Innenmagnet und Aussenring aus SmCo, Titanwand, Laufradnabe und den Hall-Sensor im Motorflansch. Das Modell liefert 1.23 mNm Kippmoment und 37.4 mT am Sensor. Dann gleichen wir es mit der Messung am realen Teil ab. Bildet das Modell den Prototyp nicht ab, optimiert jeder weitere Schritt nur den Fehler.
Wichtig sind auch die Teile um den Magneten: Die Spülhülse mit ihren Kanälen liegt im Feld. Ein ferromagnetischer Edelstahl wie AISI 416 würde das Ergebnis verschieben. Deshalb geben wir sie unmagnetisch vor, aus PEEK oder 316L, und prüfen sie mit FEM.
Model check: Simulation 37.4 mT, Messung am Prototyp 38.6 mT. Abweichung −3.0 % – das Modell trägt für die nächsten Schritte.
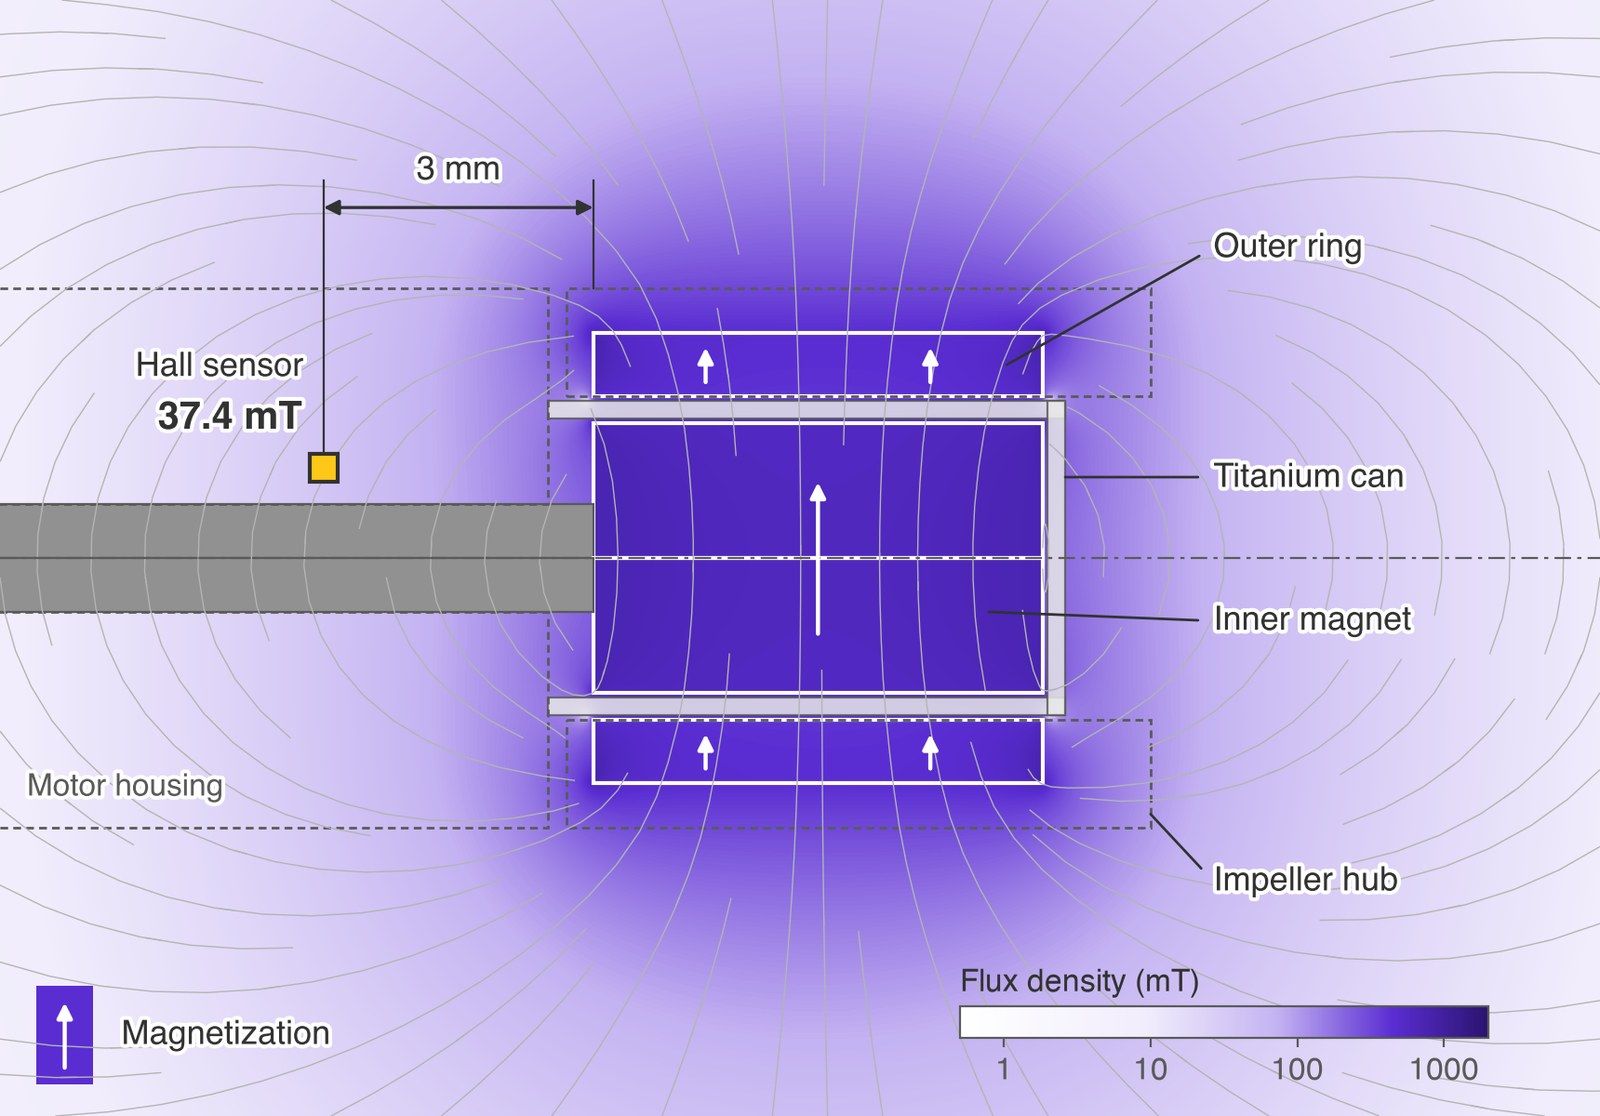
Abb. 1 Längsschnitt durch den Prototyp (SmCo BMSG-22), Flussdichte logarithmisch in mT mit Feldlinien. In der Mitte der Innenmagnet im Titantopf, darum der Aussenring in der Laufradnabe; die Pfeile zeigen die Magnetisierung quer zur Achse. Der Hall-Sensor (gelb) sitzt 3 mm vor dem Magneten und sieht 37.4 mT.
02 · Engineering
Gegen beide Ziele iterieren
Mit dem validierten Modell variieren wir Bohrung, Aussendurchmesser und Länge des Aussenrings, den Durchmesser des Innenmagneten, die Sorte, die Polzahl und die Segmente im Ring. Zwei Ziele gelten gleichzeitig: Kippmoment innerhalb ±20 % des Prototyps, also 0.98 bis 1.47 mNm, und Feld am Hall-Sensor innerhalb ±5 %.
Einfach verkleinert überträgt die Kupplung nur noch 0.33 mNm: Die Magnete werden kleiner, Titanwand und Spalte schrumpfen nicht mit. HRE-freies NdFeB (BMN-48H) hebt das Drehmoment, nach dem Umspritzverlust aber nur auf 0.65 mNm, und am Sensor fehlen 29 %. Denn das Sensorfeld hängt an Volumen und Remanenz der Magnete, das Drehmoment am Feld im Spalt. Ein Aussenring aus vier Segmenten schickt mehr Fluss in den Spalt: 2.66 mNm, aber 41 % weniger Signal. Vier Pole bringen etwa dasselbe Drehmoment, heben sich nahe der Achse aber fast ganz auf (−91 %). Also bleibt es beim einteiligen 2-Pol-Ring. Mehr Volumen und die stärkste HRE-freie Sorte BMN-52SH holen beide Ziele zurück.
Ergebnis: BMN-52SH, Innenmagnet Ø 2.1 mm, Aussenring Ø 2.7/3.7 mm, 7.5 mm lang: 1.12 mNm und −3.8 % am Sensor. Der beste von 156 Kandidaten der Rastersuche.
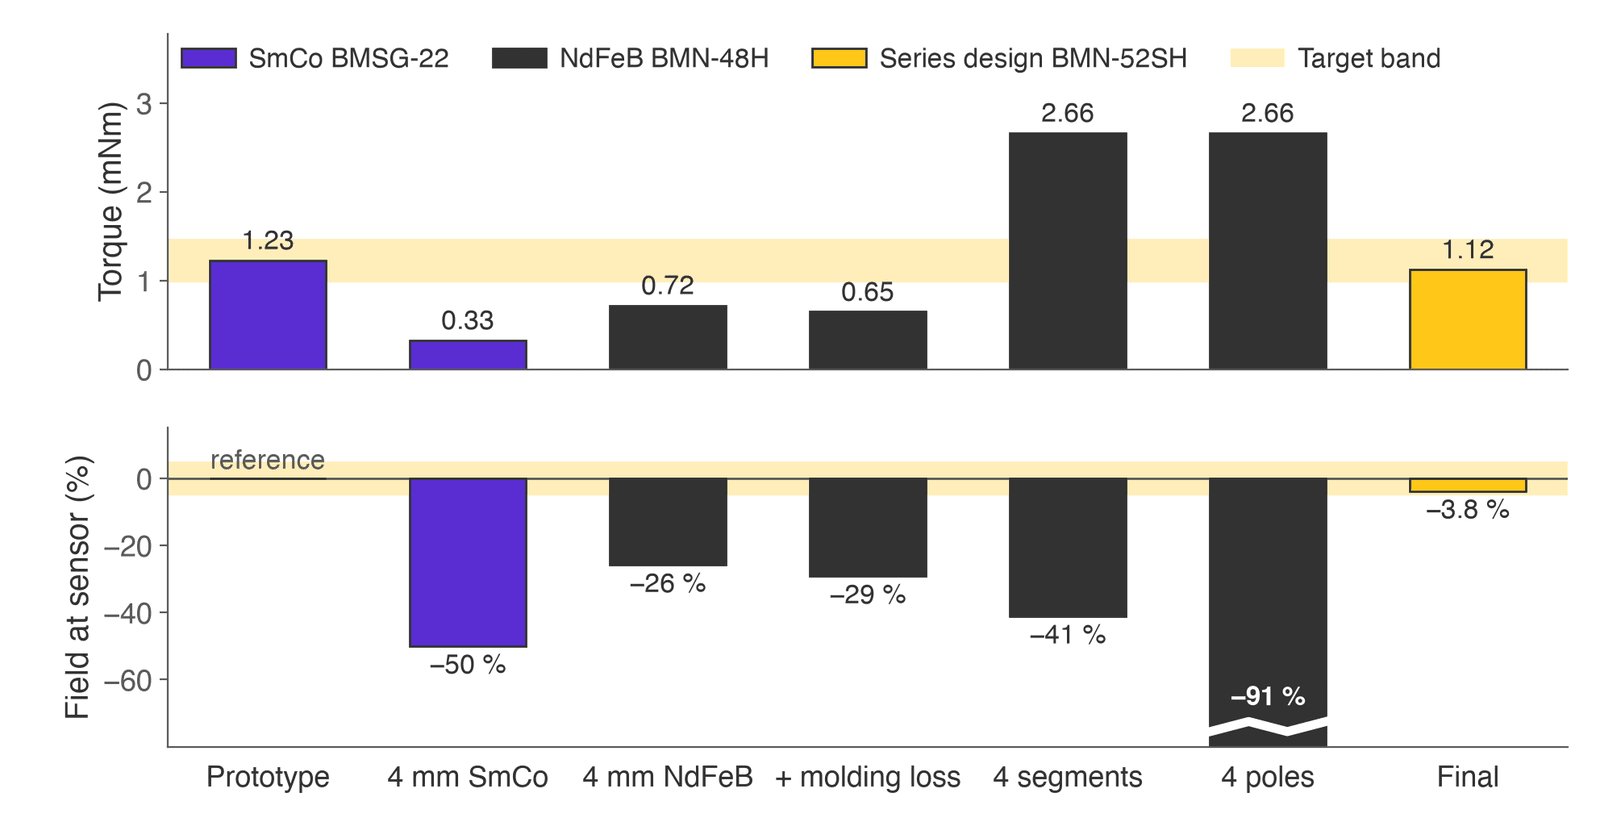
Abb. 2 Die sieben Rechenschritte vom Prototyp bis zum Seriendesign. Oben das Kippmoment in mNm, unten die Abweichung des Felds am Hall-Sensor gegenüber dem Prototyp in %. Gelb hinterlegt die Zielbänder; «Molding loss» steht für den Umspritzverlust von 10 %.
03 · Eigene Fertigung
Ins Laufrad umspritzen
Wir umspritzen den Aussenmagneten direkt ins Laufrad, auf den Spritzgussmaschinen in unserem Werk in Malaysia. Magnet und Laufrad werden im selben Schuss gefügt und abgedichtet: kein Klebstoff, keine separate Dichtung im Blutpfad. Der Kunststoff kapselt den Parylene-beschichteten Magneten vollständig, keine Magnetoberfläche berührt Blut. Und das Werkzeug legt fest, wo der Magnet sitzt: Das hält ihn konzentrisch und den Spalt klein.
Die dünne Spülhülse bleibt ein Einlegeteil aus unmagnetischem Edelstahl 316L, weil ihre Wände selbst für PEEK zu dünn sind. Die Spülkanäle werden nach dem Umspritzen gelasert, das vereinfacht das Handling.
Der Aussenring wird vor dem Umspritzen magnetisiert und verliert dabei rund 10 % Fluss. Erst nach dem Umspritzen zu magnetisieren würde das vermeiden, doch bei 4 mm ist das Teil dafür zu klein. Sorte und Volumen gleichen den Verlust aus (Schritt 02).
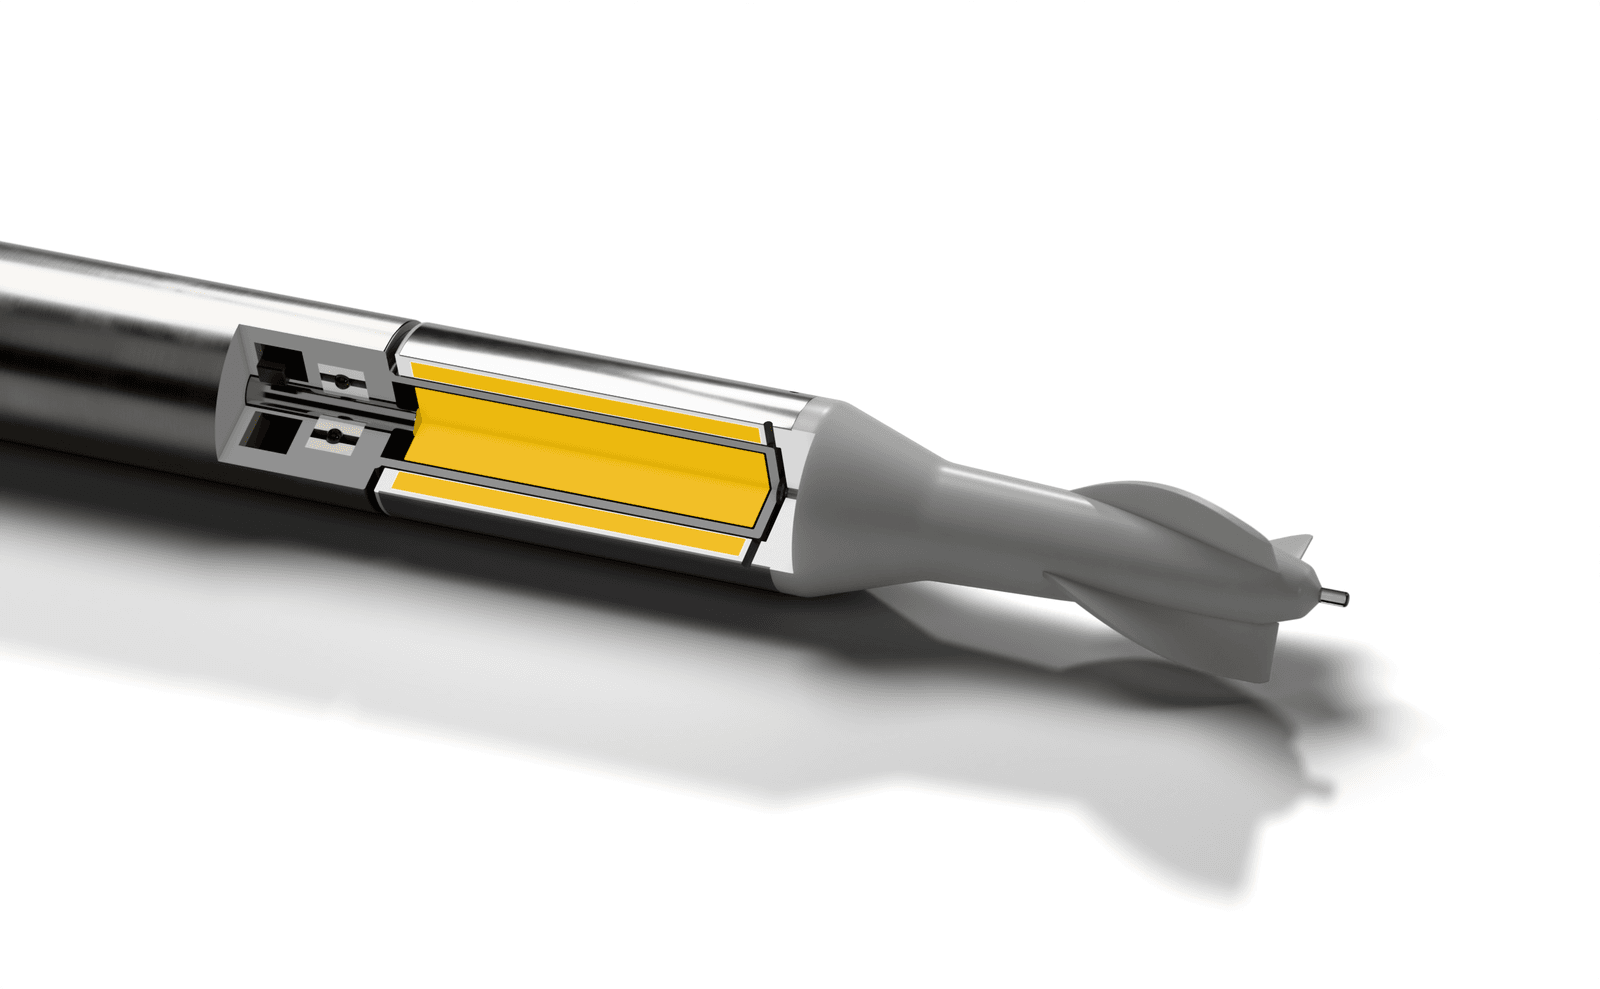
Abb. 3 Rendering des Seriendesigns im Viertelschnitt, repräsentative Auslegung ohne Kundendaten: Spülhülse aus 316L, Laufrad aus Kunststoff direkt umspritzt, Parylene-beschichteter Aussenmagnet vollständig gekapselt, gelaserte Spülkanäle, Saphirwelle.
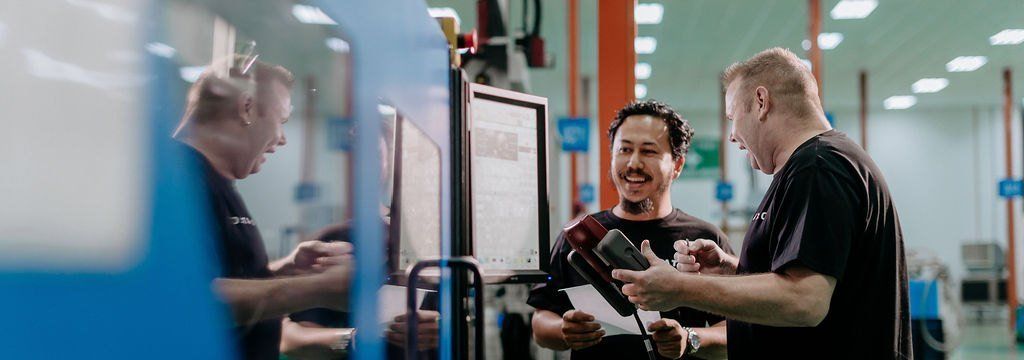
Spritzguss im BOMATEC-Werk in Malaysia
04 · Qualität
Den Prozess qualifizieren
Neuer Magnetwerkstoff, neuer Prozess: IQ (Installation), OQ (Prozessfenster) und PQ (Serienbetrieb) laufen erneut. Diese Arbeit fällt nicht weg, aber Sie tragen sie nicht allein. Wir dokumentieren unseren Prozessschritt und unterstützen Sie bis zur FMEA.
Jede Charge wird vor dem Versand geprüft: die Magnetwerte jeder Sintercharge an einem Standard-Prüfwürfel, die Masse am Teil selbst, die Beschichtung im Salzsprühtest über 96 Stunden. Den Stichprobenumfang legen Sie fest, oft sind es 100 %. Deshalb kann Ihre eigene Wareneingangsprüfung entfallen.
- Validierung: Dokumentation für unseren Prozessschritt, bis zur FMEA
- Jede Charge geprüft: Magnetwerte, Masse, Beschichtung
- Rückverfolgbar: Jedes Teil bis zur Rohmaterialcharge, Audits vor Ort willkommen
- IATF 16949: Gleiche Prüfmittel in der Schweiz, in Malaysia und China
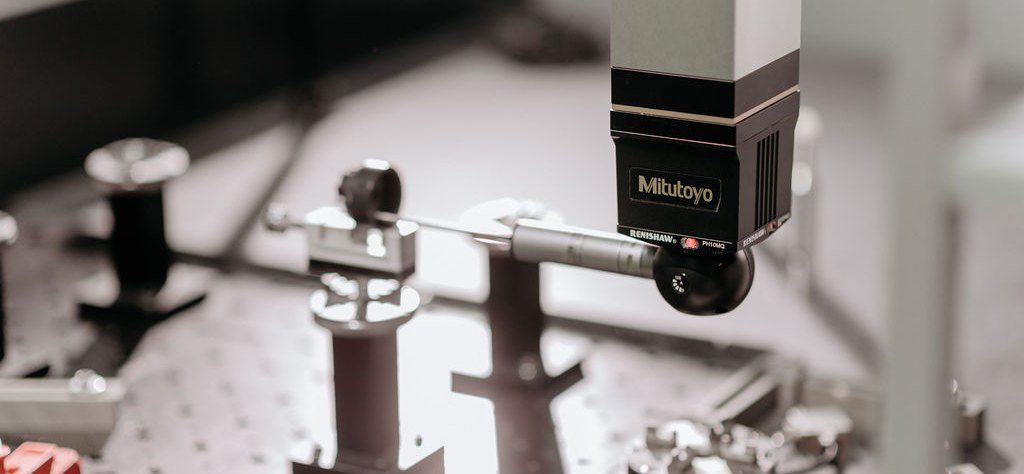
Koordinatenmessmaschine im BOMATEC-Labor in Malaysia
05 · Logistik
Die Versorgung absichern
Unser Werk in Malaysia spritzt, umspritzt, presst und montiert, ausserhalb Chinas. Gesinterte Magnete beziehen wir bei Bedarf von Partnern ausserhalb Chinas. Beim Kunden liegt ein Konsignationslager: Die Teile bleiben unser Eigentum, bis er sie entnimmt. Ein Sicherheitslager in der Schweiz dimensionieren wir nach seinem Bedarf; ein Kunde hält bei uns den Bedarf von zwei Jahren.
- Fertigung ausserhalb Chinas: Eigenes Werk in Malaysia, Sintermagnete von Partnern ausserhalb Chinas
- Konsignationslager: entlastet die Liquidität des Kunden
- Sicherheitslager Schweiz: Puffer gegen Lieferunterbrüche, nach Bedarf dimensioniert
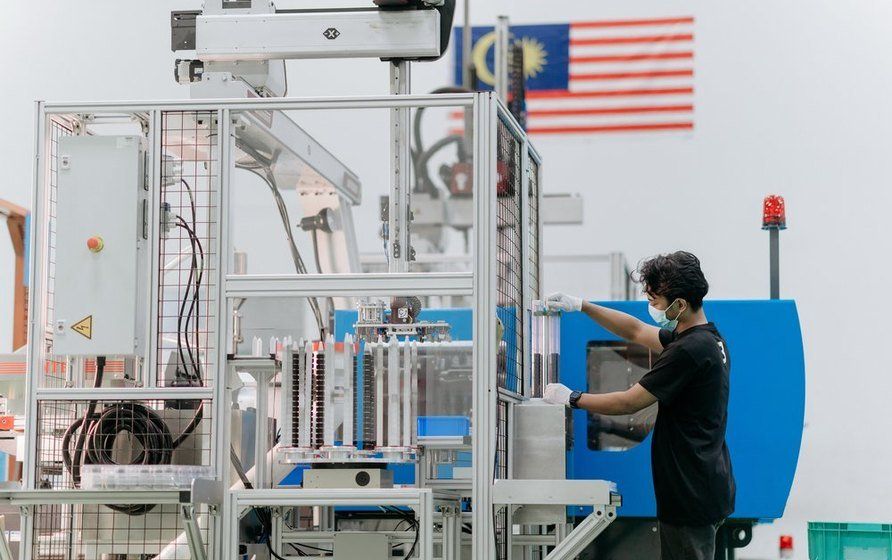
Automatisierte Fertigungszelle im BOMATEC-Werk in Malaysia
Ergebnis
Wo der Fall landet
Gleiche Leistung bei zwei Dritteln des Durchmessers und ohne Exportlizenz. Der Preis ist die Länge: 7.5 statt 5 mm, die der Katheter aufnimmt.
Prototyp → Serienkonzept
- Aussendurchmesser: 6 mm → 4 mm
- Kippmoment: 1.23 mNm → 1.12 mNm, 91 % (Band ±20 %)
- Feld am Hall-Sensor: 37.4 mT (Referenz) → −3.8 % (Ziel ±5 %)
- Magnetlänge: 5 mm → 7.5 mm
- Magnetwerkstoff: SmCo BMSG-22 → NdFeB BMN-52SH, ohne Dy und Tb
- Wareneingangsprüfung beim Kunden: nötig → entfällt, jede Charge geprüft
- Versorgung: China, Lizenz je Lieferung → Malaysia, keine Lizenz, Lager in der Schweiz
1.12 mNm
Kippmoment, 91 % des Prototyps, im Band ±20 %
−3.8 %
Feld am Hall-Sensor, Ziel ±5 %
7.5 mm
Magnetlänge, statt 5 mm
BMN-52SH
NdFeB ohne schwere Seltene Erden: keine Exportlizenz
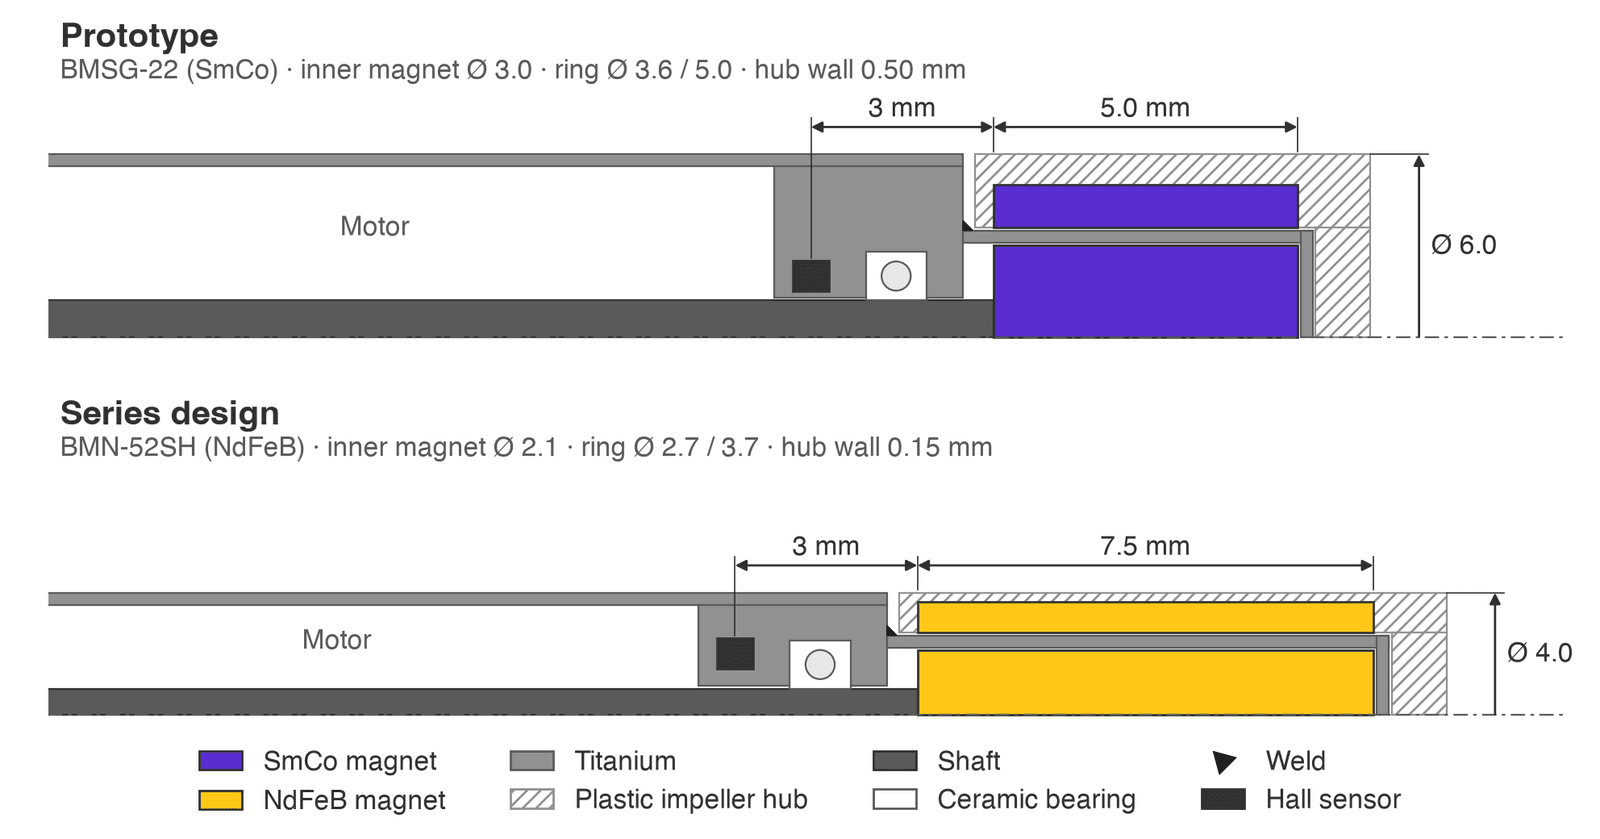
Abb. 4 Halbschnitt von Prototyp (oben) und Seriendesign (unten) im gleichen Massstab. Prototyp: SmCo BMSG-22, Innenmagnet Ø 3.0 mm, Ring Ø 3.6/5.0 mm, 5.0 mm lang. Serie: NdFeB BMN-52SH, Innenmagnet Ø 2.1 mm, Ring Ø 2.7/3.7 mm, 7.5 mm lang.
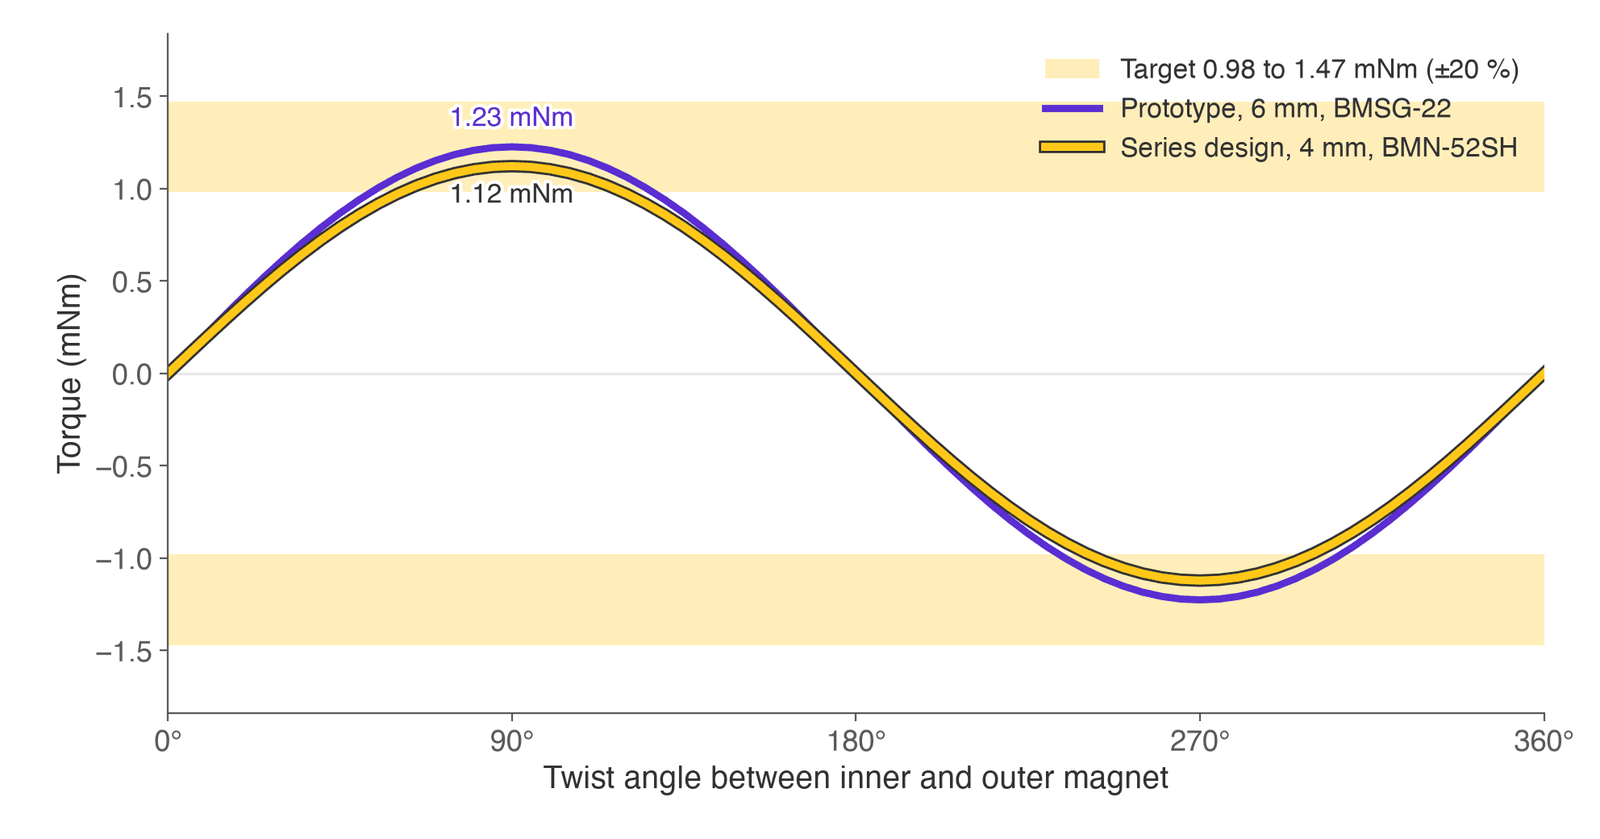
Abb. 5 Drehmoment über dem Verdrehwinkel zwischen Innen- und Aussenmagnet, Prototyp in Lila, Serie in Gelb. Das Kippmoment ist das Maximum bei 90°; gelb hinterlegt das Zielband 0.98 bis 1.47 mNm.
Zur Einordnung
Annahmen und Grenzen der Rechnung
- Repräsentative Geometrie, keine Kundenmasse. Titanwand 0.2 mm, Spalte je 0.05 mm; beide schrumpfen beim Verkleinern nicht mit.
- Magnetostatische Rechnung ohne Drehzahl, Temperatur und Wirbelströme. Remanenz nominal bei 20 °C.
- Innenmagnet und Aussenring 2-polig, einteilig diametral magnetisiert, ohne Rückschluss.
- Umspritzverlust 10 % am NdFeB-Aussenring, weil er vor dem Umspritzen magnetisiert wird. Der SmCo-Prototyp verliert nichts.
- Spülhülse und Motorwelle unmagnetisch (PEEK oder 316L), deshalb nicht modelliert. Zwischen Magnet und Sensor liegt ein Keramiklager, kein Stahl.
- Hall-Sensor 1 mm neben der Achse, 3 mm vor der motorseitigen Magnetstirnseite. Verglichen wird das Maximum über eine Umdrehung.
- Beide Ziele gelten gegen den simulierten Prototyp. Die Messung am Prototyp dient nur dem Abgleich des Modells.
Als Nächstes prüfen unsere Ingenieure mit FEM die unmagnetische Spülhülse mit ihren Kanälen und die Wirbelströme in der Titanwand.
Was Sie mitnehmen können
Vier Lehren aus dem Projekt
- Behandeln Sie den Magneten von der ersten Skizze an als Designvariable.
- Validieren Sie die Simulation am Prototyp, bevor Sie optimieren.
- Planen Sie Qualifizierung und Versorgung schon im Konzept, nicht erst zum SOP.
- Sprechen Sie uns früh an. Dann legen wir den Magneten um Ihre anderen Anforderungen herum aus.
FAQ
Fragen zur Fallstudie
Warum nicht einfach beim SmCo bleiben?
SmCo braucht für jede Lieferung aus China eine Exportlizenz. Im Schnitt dauert das rund 65 Tage, und die Regeln ändern sich mit der Politik. Eine Quelle ausserhalb Chinas gibt es für SmCo bei uns nicht. Für eine Serie mit planbarer Versorgung war das zu riskant.
Warum nicht NdFeB mit Dysprosium oder Terbium?
Diese schweren Seltenen Erden heben die Koerzitivfeldstärke und machen NdFeB temperaturfester. Sie fallen aber selbst unter die chinesischen Exportkontrollen. Man hätte eine Lizenz gegen die nächste getauscht.
Warum wird die Kupplung länger?
Weil bei 4 mm Durchmesser Magnetvolumen fehlt, und davon hängen Drehmoment und Sensorsignal ab. Ein dickerer Aussenring und 7.5 statt 5 mm Länge holen zusammen mit der Sorte BMN-52SH beide Ziele zurück. Mehr als das 1.5-Fache der alten Länge war nicht erlaubt.
Warum nicht erst nach dem Umspritzen magnetisieren?
Weil der Aussenring bei 4 mm dafür zu klein ist. Bei grösseren Teilen vermeidet das Magnetisieren nach dem Umspritzen den Flussverlust durch die Prozesswärme. Hier wird der Ring vorher magnetisiert und verliert rund 10 %; Sorte und Volumen gleichen das aus.
Lässt sich das auf andere Produkte übertragen?
Das Vorgehen schon: Modell am Bestand validieren, gegen alle Ziele zugleich iterieren, Fertigung, Qualifizierung und Versorgung früh mitplanen. Ob ein lizenzfreier Werkstoff reicht, prüfen wir für jeden Magneten einzeln.
Projekt besprechen
Bringen Sie Ihren Fall mit
Eine Kupplung, ein Sensormagnet, ein Aktor: überall dort, wo der Magnet schwieriger wurde als gedacht. Patrick Muschak, Sales Engineer Medical & Life Sciences, freut sich auf Ihre Anfrage.

Ihr Ansprechpartner für Medizintechnik
Patrick Muschak
Sales Engineer Medical & Life Sciences
Talk to an expert!
Philippe Scheuber
Head of Sales
Magnetische Zukunftstechnologien
Innovative Lösungen für mehr Effizienz
30 Jahre Expertise und der enge Austausch mit renommierten Wirtschafts- und Wissenschaftspartnern ermöglicht es uns, innovative Produkte und patentierte Verfahren im Bereich der Magnettechnik zu entwickeln. Dabei setzen wir den Fokus auf maximale Produktperformance bei minimalen Kosten.